


Rörsvetsning
Fabmann tillhandahåller rörsvetsning och bockningsservice för ett brett spektrum av applikationer, och våra skräddarsydda tillverkningslösningar inkluderar smidning, hackning, fasning, valsning och svetsning. Vi kan hantera olika metallrörsmaterial som mjukt stål, rostfritt stål, aluminium och koppar, och vi hanterar runda, fyrkantiga och rektangulära rör, vilket ger en mångsidig lösning för ett brett spektrum av applikationer.
Beskrivning
Rörsvetsning kan vara svetsning från rör till rör och rör till platta, och ljudsvetsning innebär full penetreringsfog, vilket kan möta efterfrågan för olika applikationer. Beroende på rörsvetsningstyp såsom tub-to-tube and tube and tube and tube and tube{3}}to-platesvetsning och metallmaterial som kolstål, rostfritt stål och aluminium kräver noggrant val av svetstekniker (t.ex. TIG för precision, MIG för hastighet), korrekt fogförberedelse och kontroll av sprickor som t.ex. Svetsning av olika material ökar komplexiteten på grund av termiska och metallurgiska skillnader, vilket ofta kräver specialiserade fyllmedel eller processer som hårdlödning.
Svetstekniker
Svetstekniken beror alltid på en uppsättning förutsättningar som material, fogdesign, tjocklek och applikationskrav. Rörsvetslösningar för rör-till-rör och rör-till-plåt rekommenderas nedan:
- √Tungsten Inert Gas (TIG) Svetsning & Gas Tungsten Arc Welding (GTAW)
Denna svetsteknik är mycket populär för rostfritt stål, aluminium, tunna-väggiga rör och olika material för både rör-till-rör och rör-till-plåt. Dessa två svetslösningar kan uppnå hög precision, minimal distorsion, rena svetsar, utmärkt kontroll över värmetillförseln.
Skyddsgas: Argon (för kolstål och rostfritt stål); argon-heliumblandning (för aluminium för att förbättra penetrationen). Dessa två svetslösningar kräver skickliga operatörer och rena ytor (särskilt för aluminium för att undvika kontaminering av oxider), plus att det är en långsammare svetsprocess jämfört med andra svetslösningar.
- √Metal Inert Gas (MIG) Svetsning / Gas Metal Arc Welding (GMAW)
Denna svetslösning är mer lämpad för kolstål, tjockare material och rör-till-svetsning i produktionsmiljöer, och den är snabbare än TIG, lämplig för automatiserade inställningar.
Skyddsgas: CO2 eller argon-CO2-blandning (för kolstål); argon-helium (för aluminium med pulsad MIG). Svetsaren ska överväga risken för distorsion på grund av högre värmetillförsel, och det rekommenderas inte för tunna material eller aluminium om inte pulsad MIG används. Dessutom är den inte idealisk för täta rör-för att-plåta fogar på grund av stänk.
- √Skärmad metallbågsvetsning (SMAW) / Sticksvetsning
Det är lämpligt för kolstål i utomhus eller tuffa miljöer för rör-till-svetsning eftersom det kräver enkel utrustning, men ändå mångsidig för fältarbete. Denna svetsteknik kan generera hög värmetillförsel, vilket gör den olämplig för tunna material, aluminium eller rör-för att-plåta fogar med begränsad åtkomst.
- √Orbitalsvetsning (automatiserad TIG)
Den rekommenderas starkt för rör-till-svetsning i rörsystem eller värmeväxlare (särskilt rostfritt stål), och denna svetslösning kan minimera manuella svetsfel och den kan erbjuda jämn kvalitet för volymproduktion. Ändå kräver det högre initiala installationskostnader, och det är begränsat till specifika fogdesigner om orbitalsvetsningen är lämplig.
- √Lasersvetsning
Den används främst för precisionsapplikationer med rostfritt stål eller aluminium för både rör-till-rör och rör-till-plåt, och den genererar låg värmetillförsel med minimal förvrängning. Den används för exakt passform-, inte lämplig för tjocka material eller kolstål.
- √Hårdlödning eller lödning (för aluminium, koppar eller olika metaller)
Denna lösning används i stor utsträckning för aluminium eller olika material där smältsvetsning inte är möjlig, och denna svetslösning genererar lägre värmetillförsel, och därför minskar den risken för distorsion eller sprickbildning. Den är inte lämplig för applikationer med högt-tryck eller hög-temperatur på grund av lägre hållfasthet.
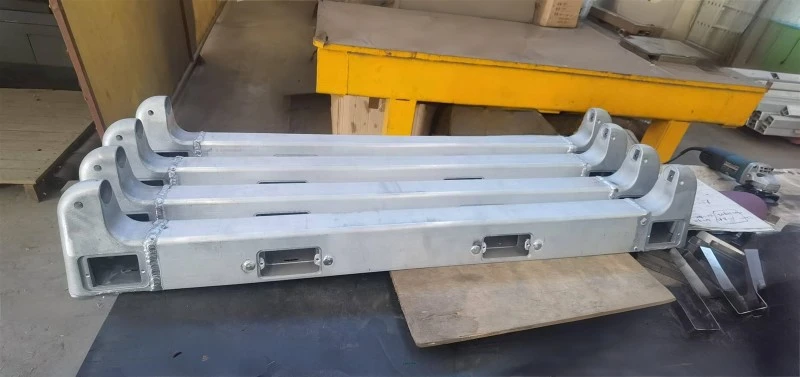
Tillverkning av svetsning av aluminiumrör

Orbitalsvetsning

Svetsning av stålrör

Rörbengsvetsning

Visuell inspektion

Inspektion av svetssöm
Rörsvetsning Vanliga defekter
Både rör-till-svetsning och rör-till-svetsning har sina utmaningar, och de vanligaste svetsdefekterna listas nedan:
- √Porositet, små hål orsakade av instängd gas eller dålig skyddsgastäckning vid svetsning eller av föroreningar på rörytan. För att undvika denna situation är det mycket viktigt att rengöra rören med lämplig skyddsgas och att undvika svetsning under fuktiga förhållanden.
- √Ofullständig sammansmältning, för att undvika detta, ska svetsaren använda tillräcklig värmetillförsel vid svetsning med en jämn och korrekt vinkel utan mellanrum eller felinriktning mellan gränssnitten.
- √Sprickbildning, inkluderar varmsprickning (under stelning) och kallsprickning (efter kylning). Vanligt i kolstål (på grund av hög kolhalt) och rostfritt stål (på grund av termisk stress). Svetsning av olika material ökar risken på grund av oöverensstämmelse med termisk expansion.
- √Distorsion, orsakad av ojämn uppvärmning och kylning, särskilt i tunna -väggiga rör eller aluminium (hög värmeledningsförmåga). Rör-till-skarvar är särskilt utsatta på grund av geometriskillnader. Att använda svetsfixturer för att rikta in rören korrekt rekommenderas starkt.
- √Brist på smältning, ofullständig bindning mellan svetsmetall och basmaterial, ofta på grund av otillräcklig värmetillförsel eller dålig fogförberedelse. Vanlig i rör-till-plåtskarvar med begränsad åtkomst.
- √Genombränns-, överdriven värmetillförsel som orsakar hål i tunna-väggiga rör, särskilt med aluminium eller rostfritt stål.
Generellt sett är förberedelser för materialrengöring och hantering av värmetillförsel nyckelfaktorer vid rörsvetsning.
Svetsning av rör-till-Tube och rör-till-plåtsvetsning
För att uppnå hög-kvalitetssvetsar med olika material ska den erfarne svetsaren alltid överväga följande aspekter innan svetsprocessen påbörjas:
√Materialkompatibilitet
- 1. För olik svetsning, välj lämpliga tillsatsmaterial (använd t.ex. nickel-baserade fyllmedel, t.ex. ERNiCr-3 för kolstål till rostfritt stål för att minimera spröda faser, vilket kan undvika överdriven utspädning för att förhindra spröd martensitbildning. Det är alltid klokt att överväga att överväga att smutsa ner ett kolstål som är kompatibelt med stål. direktsvetsning på grund av intermetalliska föreningar, och att använda lödning eller bimetallisk övergångsinsats (t.ex. aluminium-beklädd material i rostfritt stål) är ett bättre alternativ Kolstål till aluminium, det är lite likt rostfritt stål-aluminium, använd lödning eller övergångsmaterial och säkerställ ett korrekt korrosionsskydd för att undvika galvaniskt.
- 2. Tänk på skillnader i termisk expansion för att förhindra sprickbildning (t.ex. aluminium expanderar mer än stål).
- 3. Använd mellanliggande material eller smörande lager för mycket olika metaller (t.ex. ett rostfritt stållager mellan kolstål och aluminium).
√Gemensam design och förberedelse
- 1. Rör-till-Tub, se till att det är rätt inriktat och passa- (använd jiggar eller fixturer) och se till att avfasade kanter för stumfogarna för att säkerställa full penetration.
- 2. Rör-till-plåt, designa fogen för åtkomlighet (t.ex. kälsvets eller genom-hålsvets) och fasa eller försänka plåthålet för bättre svetspenetration.
- 3. Rengör ytorna noggrant för att ta bort oxider (särskilt för aluminium), olja eller smuts med hjälp av stålborstning eller kemisk rengöring.
√Värmeinmatningskontroll
- 1. Minimera värmetillförseln för att undvika förvrängning,-genombränning eller sensibilisering (särskilt för rostfritt stål och aluminium).
- 2. Använd pulsad svetsteknik (t.ex. pulsad TIG eller MIG) för bättre kontroll på tunna material.
- 3. Upprätthåll korrekta interpass-temperaturer, särskilt för rostfritt stål.
√Skyddsgas och miljö
- 1. Använd lämpliga skyddsgaser (t.ex. argon för TIG på rostfritt stål, argon-helium för aluminium).
- 2. Skydda svetsområdet från drag för att förhindra förlust av gasskydd, vilket kan orsaka porositet.
- 3. För aluminium, se till en ren, oxid-fri yta och använd AC TIG för att bryta oxidskiktet.
√Svetsposition och tillgänglighet
- 1. Rör-till-svetsning kräver ofta att man roterar arbetsstycket eller använder orbitalsvetsning för konsistens.
- 2. Svetsning av rör-till-plåt kan innebära obekväma positioner och svetsaren måste säkerställa korrekt elektrod- eller brännarvinkel för att undvika brist på smältning eller underskärning.
-
√ Efter-svetsbehandling
-
1. Utför spänningsavlastning eller värmebehandling för kolstål och rostfritt stål för att minska kvarvarande spänningar och förhindra sprickbildning.
2. Rengör svetsar av rostfritt stål för att ta bort värmetoner och återställa korrosionsbeständigheten genom betning eller passivering.
3. Inspektera svetsar, första steget är alltid 100 % visuell inspektion (VT), och ytterligare NDT kan användas baserat på kundens krav såsom magnetiskt test (MT), radiografi, ultraljudstestning (UT) eller färgpenetranttestning för att upptäcka inre defekter.

Genom att ta upp materialkompatibilitet, fogdesign och efter-svetsbehandlingar kan hög-kvalitet och hållbara svetsar uppnås. Den erfarne svetsaren hänvisar alltid till relevanta svetskoder och standarder för specifika applikationer för att säkerställa säkerhet och prestanda.
Hos Fabmann omfattar våra omfattande tjänster för tillverkning av metallrör ett brett spektrum av funktioner som är skräddarsydda för att möta dina behov:
- √Skärande
- √Gradning
- √Böjning
- √Naggning
- √CNC
- √Stämpling
- √Expansion
- √Borrning
- √Svetsning
- √ Varmgalvanisering
- √ Målning
- √ Pulverlackering
- +86-21-22811110
- sales@fabmann.com
- 1:a våningen, nr.1440, Yan'An Road, Shanghai, Kina